
Como escolher o macho correto e evitar falhas no rosqueamento
Entenda como o tipo de furo, o material, a formação do cavaco e as condições do processo influenciam a escolha do macho de rosqueamento.
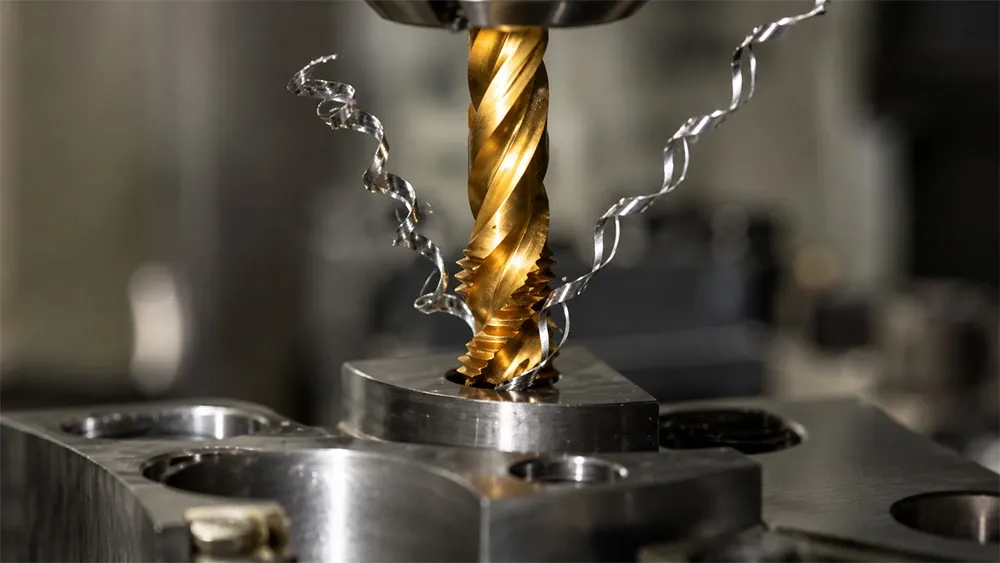
Quebra de machos, roscas fora de especificação, baixa vida útil e paradas de máquina são problemas recorrentes na usinagem. Em muitos casos, porém, a origem não está na qualidade da ferramenta, mas na escolha inadequada para a aplicação.
Por parecer simples, o rosqueamento nem sempre recebe a atenção necessária. A seleção envolve o tipo de furo, o material da peça, a formação do cavaco, a máquina, o volume de produção, a geometria e o material do macho, o revestimento e os parâmetros de corte.
Antes de perguntar “qual macho devo usar?”, é preciso entender: qual é a condição real da aplicação?
Machos manuais e machos para máquina
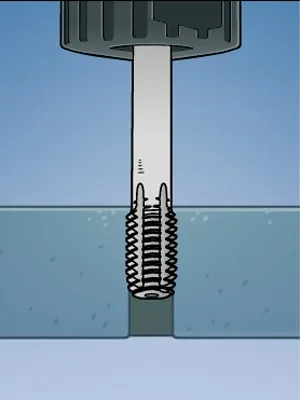
Os machos manuais são usados principalmente em manutenção, ajustes e reparos. Normalmente são fornecidos em jogos de dois ou três e acionados com um desandador, também conhecido como vira-macho.
Quando o processo exige produtividade, repetibilidade e estabilidade, entram os machos para máquina. Nesse caso, a geometria deve acompanhar o tipo de furo e, sobretudo, a maneira como o material forma o cavaco.
Os principais tipos de machos para máquina
Macho de máquina não é tudo igual. Cada geometria administra o cavaco de uma forma e atende melhor a determinadas condições de trabalho.
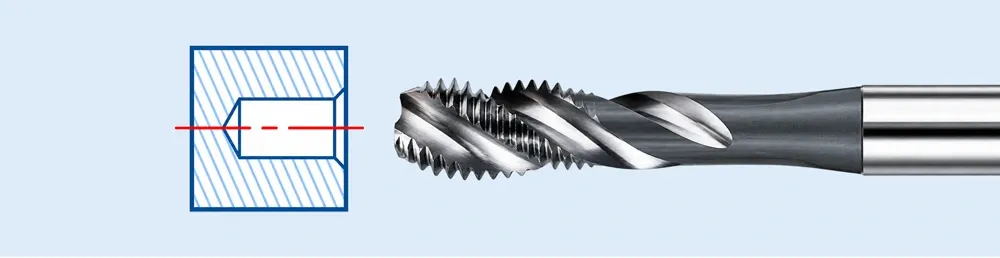
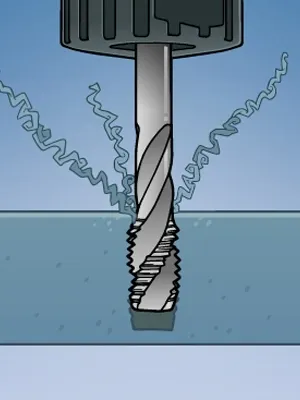
Canal helicoidal
Indicado normalmente para furos cegos em materiais que produzem cavacos longos, como diversos tipos de aço. Os canais helicoidais retiram o cavaco para fora do furo e reduzem o risco de acúmulo, aumento do torque e quebra no fundo.
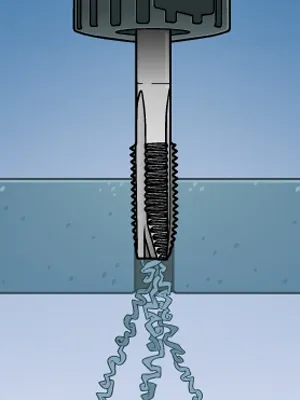
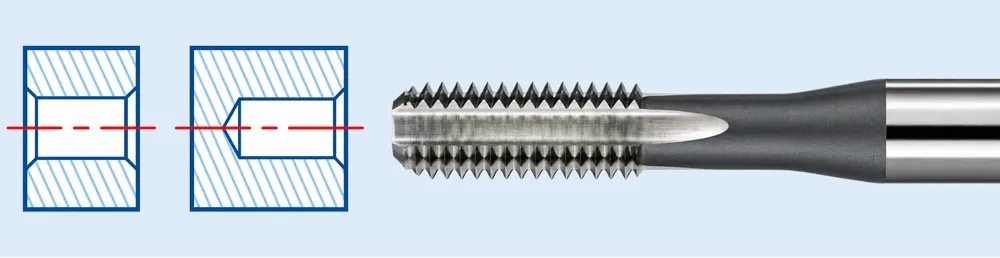
Canal reto com ponta helicoidal
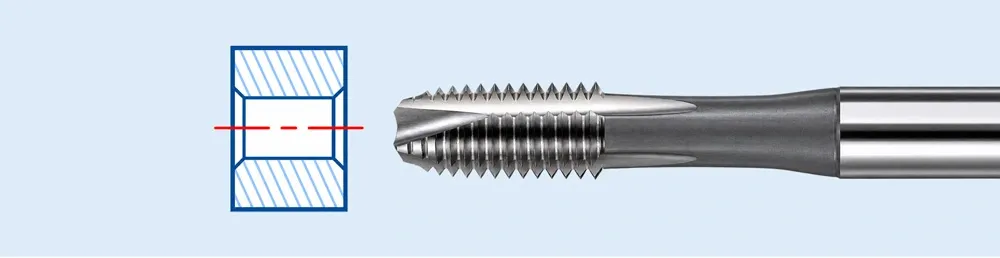
É a escolha típica para furos passantes em materiais de cavaco longo. A ponta helicoidal empurra o cavaco para a frente, favorecendo sua saída pelo outro lado e evitando interferência durante o rosqueamento.
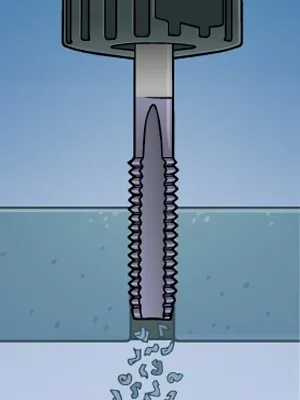
Canal reto
Pode trabalhar em furos passantes ou cegos com folga suficiente no fundo, especialmente em materiais que geram cavacos curtos ou quebradiços. O ferro fundido cinzento é um exemplo comum.
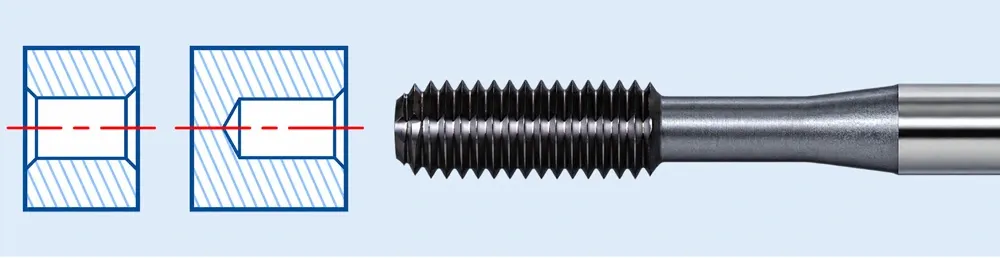
Macho laminador
O laminador não remove material na forma de cavaco: a rosca é produzida por deformação plástica. É indicado para materiais dúcteis, com boa capacidade de conformação, desde que a aplicação, o diâmetro do pré-furo e a lubrificação sejam compatíveis.
| Tipo | Aplicação principal | Comportamento do cavaco |
|---|---|---|
| SFT | Furo cego | Longo, conduzido para fora |
| POT | Furo passante | Longo, conduzido para a frente |
| MT | Passante ou cego com folga | Curto ou quebradiço |
| NRT | Materiais conformáveis | Não produz cavaco |
Quando considerar uma fresa de rosca
Em aplicações que exigem flexibilidade ou apresentam risco elevado na quebra de um macho dentro da peça, a fresa de interpolação de rosca pode ser uma alternativa. O processo utiliza uma máquina CNC compatível e produz a rosca por fresamento.
Dependendo da ferramenta e da estratégia de usinagem, uma mesma fresa pode atender diferentes diâmetros. Isso não torna a solução automaticamente melhor: a escolha continua dependendo da aplicação, do equipamento e do objetivo de produção.
Três perguntas para começar a escolha
- A operação será manual ou em máquina?Os dois processos usam ferramentas com características e aplicações diferentes.
- O furo é passante ou cego?Em furos cegos, a evacuação do cavaco e o espaço no fundo ganham importância.
- Qual é o material da peça?Mais do que o nome do material, importa entender seu comportamento durante a formação do cavaco.
Aço carbono, aço-liga, aço inoxidável, ferro fundido, alumínio e ligas especiais apresentam respostas diferentes ao rosqueamento. Aço inoxidável pode concentrar calor, encruar e aderir à ferramenta. No alumínio, a aresta postiça e a aderência também podem comprometer a rosca e a vida útil do macho.
Material do macho e revestimento
Depois de definir a aplicação, é preciso escolher a construção da ferramenta. O HSS, ou aço rápido, atende uma grande variedade de trabalhos. A metalurgia do pó, PM, pode oferecer maior resistência e desempenho. O metal duro atende aplicações específicas de alta produtividade quando a estabilidade do processo é compatível.
Revestimentos como TiN, TiCN e AlTiN podem aumentar a resistência ao desgaste e reduzir mecanismos de deterioração. Entretanto, um revestimento mais sofisticado não é necessariamente melhor para qualquer situação. Ele deve ser compatível com o material da peça, as condições de corte e a lubrificação ou refrigeração.
O problema nem sempre está no macho
Antes de trocar o fabricante ou comprar uma ferramenta mais cara, vale investigar o processo como um todo.
- O macho é adequado ao material e ao tipo de furo?
- O cavaco está sendo corretamente evacuado?
- A velocidade de corte está adequada e o avanço corresponde ao passo?
- O alinhamento entre a ferramenta e o furo está correto?
- A fixação e a estabilidade da máquina são suficientes?
- A lubrificação ou refrigeração atende à operação?
- A profundidade do furo e da rosca foi dimensionada corretamente?
- Há variação relevante entre lotes de matéria-prima?
O custo do macho não é o custo do processo
Uma ferramenta de menor preço que quebra com frequência pode gerar um custo total muito maior. A análise deve reunir ferramenta, tempo de máquina, troca, retrabalho, refugo, parada de produção e o risco de danificar a peça.
A pergunta decisiva deixa de ser “qual macho custa menos?” e passa a ser: qual solução apresenta o menor custo por peça nas condições reais do processo?
Suporte técnico
Precisa otimizar seu processo de rosqueamento?
A Qualitec é distribuidora autorizada OSG e pode avaliar a aplicação para identificar oportunidades de reduzir quebras, aumentar a vida útil e melhorar a produtividade.
Falar com a equipe técnica