
Classificação ISO de materiais para usinagem: entenda os grupos P, M, K, N, S e H
Entenda como os seis grupos ISO ajudam a relacionar o material da peça ao comportamento durante o corte e orientam a seleção da geometria, da classe da ferramenta e dos parâmetros de usinagem.
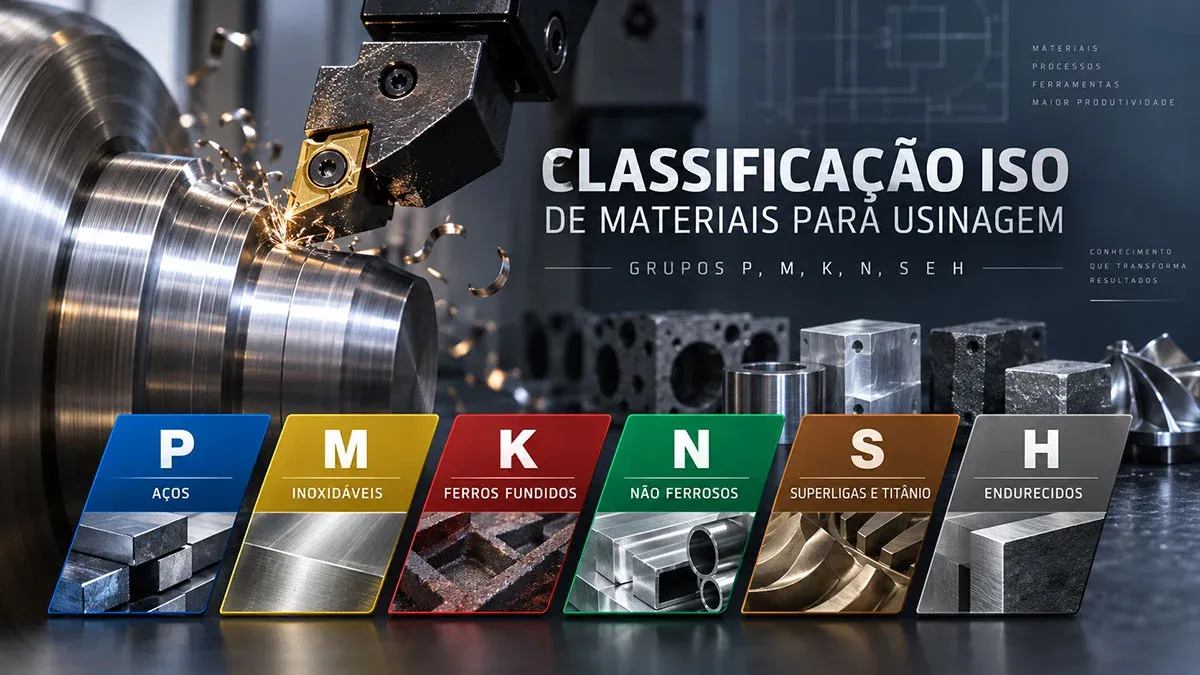
A indústria metalmecânica utiliza uma ampla variedade de materiais, e cada um apresenta características próprias que influenciam diretamente o comportamento da peça durante a usinagem.
A composição química, os elementos de liga, o tratamento térmico, a dureza e o processo de fabricação - como forjamento, fundição ou laminação - estão entre os fatores que determinam a usinabilidade.
Conhecer essas propriedades é fundamental para definir corretamente a geometria da ferramenta de corte, a classe do metal duro e os parâmetros de usinagem. Uma seleção inadequada pode resultar em desgaste prematuro ou quebra da ferramenta, instabilidade do processo, perda de produtividade e problemas na qualidade dimensional e superficial da peça.
Os seis grupos de materiais segundo a classificação ISO
A classificação ISO organiza os materiais a serem usinados em seis grupos principais: P, M, K, N, S e H. Essa identificação é amplamente utilizada pelos fabricantes de ferramentas de corte para relacionar o material da peça às características necessárias da ferramenta.
 Aços
 Aços inoxidáveis
 Ferros fundidos
 Materiais não ferrosos
 Superligas e titânio
 Materiais endurecidos
Um mesmo grupo pode reunir materiais com comportamentos diferentes. A classificação ISO é o ponto de partida, não um substituto para a análise do material, da operação e das condições reais de usinagem.
Grupo P - Aços
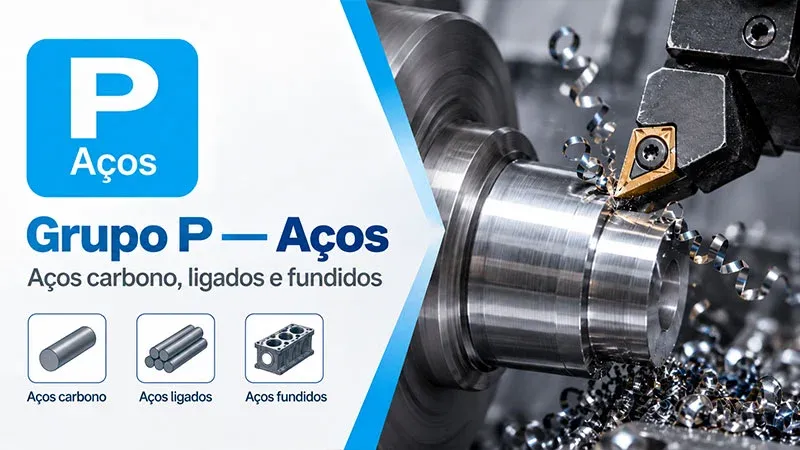
Tradicionalmente identificado pela cor azul, o grupo P reúne diversos tipos de aços e aços fundidos, com exceção de determinadas famílias de aços inoxidáveis. Engloba materiais muito distintos, desde aços de baixo carbono até aços ligados e tratados termicamente.
Durante a usinagem, normalmente há formação de cavacos contínuos e geração significativa de calor. Conforme a composição, a dureza e a condição de corte, podem ocorrer desgaste de flanco, desgaste de cratera e deformação da aresta.
Na prática: quanto mais informações houver sobre especificação, dureza, condição de fornecimento e tratamento térmico, mais precisa tende a ser a seleção da ferramenta.
Grupo M - Aços inoxidáveis
Identificado pela cor amarela, o grupo M é destinado principalmente aos aços inoxidáveis austeníticos e austenítico-ferríticos (duplex), além de determinados aços fundidos inoxidáveis.
Esses materiais podem apresentar tendência ao encruamento, baixa condutividade térmica e elevada resistência à deformação. Isso aumenta a temperatura na região de corte e pode favorecer o desgaste e a formação de aresta postiça.
Na prática: a geometria, a classe da ferramenta e os parâmetros devem considerar a geração de calor, o controle do cavaco e a tendência à formação de aresta postiça.
Grupo K - Ferros fundidos
Representado pela cor vermelha, o grupo K compreende os ferros fundidos cinzentos, nodulares e maleáveis. Em geral, apresentam cavacos mais curtos e descontínuos, característica ligada à estrutura do material e à presença de grafita.
Embora isso possa facilitar o controle do cavaco, partículas abrasivas, pó e irregularidades da superfície fundida podem aumentar o desgaste da aresta.
Na prática: considere a microestrutura, a dureza, a condição superficial e a eventual presença de inclusões ou regiões mais abrasivas.
Grupo N - Materiais não ferrosos
Identificado pela cor verde, o grupo N reúne principalmente alumínio e suas ligas, cobre e outras ligas não ferrosas, além de determinados materiais não metálicos.
Muitas ligas de alumínio permitem velocidades de corte elevadas. Algumas, porém, apresentam tendência à adesão de material na aresta. A evacuação eficiente dos cavacos também é importante em canais, bolsões e cavidades profundas.
Na prática: a geometria da ferramenta e a preparação da aresta podem ser tão importantes quanto a classe do material de corte.
Grupo S - Superligas e titânio
Identificado pela cor marrom, o grupo S reúne superligas à base de níquel, cobalto e ferro, além de titânio e suas ligas. São materiais usados em aplicações que exigem alta resistência mecânica, resistência à corrosão ou desempenho em temperaturas elevadas.
A elevada resistência, a baixa condutividade térmica e o calor concentrado na região de corte tornam a usinagem mais sensível. Em algumas superligas, o encruamento e a formação de aresta postiça aumentam o desafio.
Na prática: pequenas mudanças nos parâmetros podem alterar significativamente o comportamento da ferramenta. Recomendações do fabricante e testes controlados são especialmente importantes.
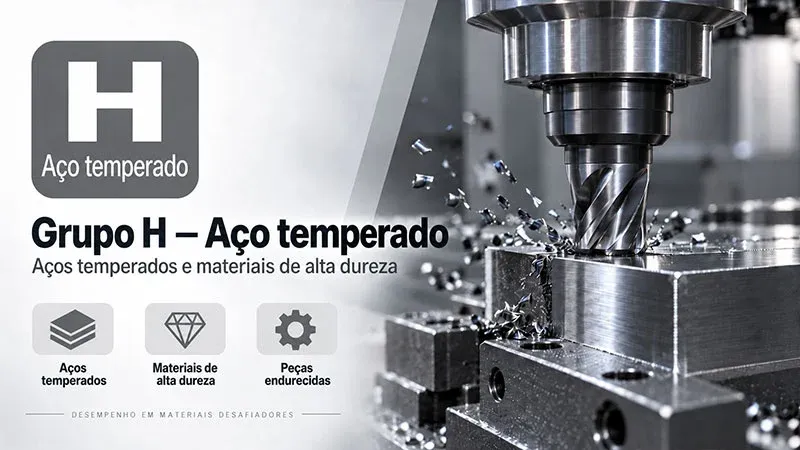
Grupo H - Materiais endurecidos
Identificado pela cor cinza, o grupo H compreende principalmente aços endurecidos, aços temperados e determinados aços fundidos endurecidos. A elevada dureza aumenta os esforços do processo e impõe maiores exigências à aresta de corte.
Dependendo da dureza e da aplicação, podem ser empregados materiais de corte específicos, como cerâmicas e CBN, além de determinadas classes de metal duro.
Na prática: a estratégia deve considerar a dureza, a operação, a estabilidade da máquina e a geometria da peça. Produtividade é resultado do conjunto formado por máquina, ferramenta, material e condições de corte.
Qual a importância do material da peça na usinagem?
O material da peça é um dos principais fatores na definição da estratégia de usinagem. Composição química, dureza, microestrutura, tratamento térmico e condição de fornecimento influenciam a formação do cavaco, a geração de calor, os esforços de corte e os mecanismos de desgaste.
Por isso, a mesma ferramenta e os mesmos parâmetros não necessariamente apresentam o mesmo desempenho em materiais diferentes. A classificação ISO organiza o ponto de partida para a seleção, mas deve ser combinada com informações específicas da aplicação.
Como a classificação ISO ajuda na seleção da ferramenta de corte
Identificar o grupo do material não é suficiente para definir uma ferramenta. Dentro do mesmo grupo existem diferentes materiais, durezas, tratamentos térmicos e condições de fornecimento.
Além do grupo ISO, a escolha precisa considerar:
- Tipo de operação: desbaste, semiacabamento ou acabamento
- Torneamento, fresamento, furação ou outra operação
- Condição da máquina e rigidez do sistema
- Geometria e preparação da aresta
- Classe do metal duro ou outro material de corte
- Velocidade, avanço e profundidade de corte
- Uso ou não de fluido de corte
- Condição de fixação da peça
- Exigências de acabamento e tolerância dimensional
Qual é o material da peça, em que condição ele se encontra e quais são as condições reais da operação?
A combinação correta entre material, ferramenta e parâmetros pode aumentar a vida útil da ferramenta, melhorar a estabilidade, reduzir paradas e elevar a produtividade.
Suporte técnico
Conte com a Qualitec para escolher a melhor solução
A escolha correta da ferramenta vai além da identificação do grupo ISO. A Qualitec, distribuidora autorizada Sumitomo, conta com equipe técnica especializada para apoiar sua empresa na seleção e aplicação das ferramentas de corte.
Uma análise adequada pode identificar oportunidades de melhoria, corrigir condições de corte e encontrar soluções mais eficientes para cada processo de usinagem.
Falar com a equipe técnica